English - EN
 繁體 - ZH-TW
 简体 - ZH-CN
 Español - ES
 日本語 - JA
 العربية - AR
 Русский - RU
 Français - FR

Pourquoi certaines capsules de lessive ne se dissolvent pas : la science des plastiques derrière le film PVA
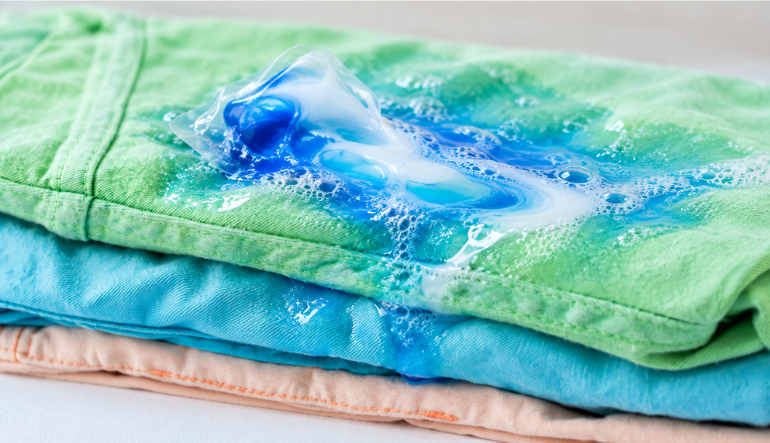
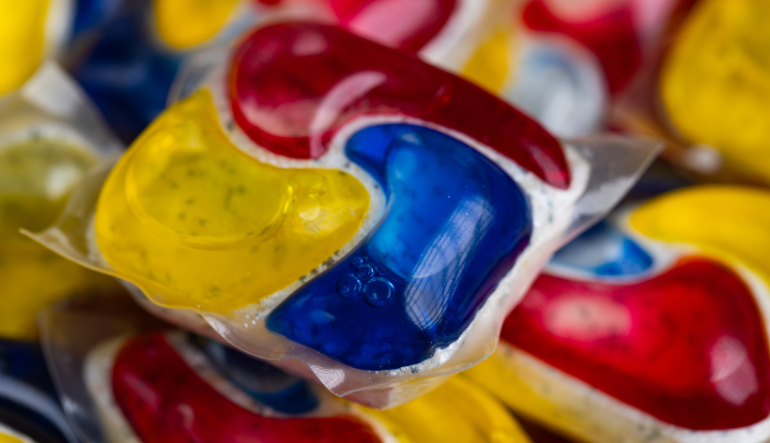
Vous avez probablement déjà vécu cette situation. Vous mettez votre linge dans la machine à laver, déposez une capsule de lessive par-dessus, appuyez sur le bouton de démarrage et partez faire autre chose.
Quelques heures plus tard, vous ouvrez le tambour et découvrez que la capsule est toujours là, à moitié dissoute, sous la forme d’une masse visqueuse collée à votre chemise préférée, avec des traces de gel bleu réparties sur le reste du linge.
Vous relancez alors un cycle de lavage en vous demandant : la capsule n’est-elle pas censée disparaître complètement ?
En principe, si.
Le film mince qui enveloppe chaque capsule est en réalité le résultat d’une conception technique précise.
Il doit contenir un détergent concentré pendant plusieurs mois sur une étagère, résister à une manipulation avec des mains humides, puis disparaître complètement lors d’un lavage à l’eau froide, sans que le consommateur ait à se soucier de son fonctionnement.
Lorsqu’une capsule reste collée aux vêtements, cela signifie que l’une de ces fonctions n’a pas été correctement assurée.
Parfois, le problème vient de la manière dont la capsule a été utilisée. Dans d’autres cas, c’est le plastique lui-même qui est en cause.
Voyons de quoi ce film est composé, pourquoi il refuse parfois de se dissoudre et comment il est fabriqué.
De quoi est composé le film ?
Le film qui enveloppe les capsules de lessive est fabriqué à partir d’alcool polyvinylique (PVA ou PVOH), un matériau conçu pour se dissoudre complètement dans l’eau.
Le PVOH est généralement obtenu par hydrolyse de l’acétate de polyvinyle. Le paramètre le plus important de ce processus est le degré d’hydrolyse (Degree of Hydrolysis, DH), qui correspond à la proportion de groupes acétate transformés en groupes hydroxyle (–OH).
Cette valeur détermine le comportement du film dans l’eau.
Les groupes hydroxyle attirent les molécules d’eau, mais ils forment également des liaisons hydrogène entre eux.
Ces liaisons permettent aux chaînes polymères de s’organiser étroitement et de former des structures cristallines dans lesquelles l’eau pénètre difficilement.
Le maintien d’une certaine proportion de groupes acétate perturbe cet arrangement.
Lorsque suffisamment de groupes acétate restent présents, les liaisons hydrogène entre les chaînes polymères sont plus faibles, la cristallinité diminue et le polymère devient généralement soluble dans l’eau froide, à une température inférieure à environ 50 °F.
En pratique, un film soluble dans l’eau froide, à moins de 10 °C, utilise généralement du PVOH présentant un degré d’hydrolyse d’environ 75 à 90 %.
Un degré d’hydrolyse de 94 à 98 % nécessite généralement de l’eau tiède, autour de 40 °C, pour se dissoudre facilement.
Un degré d’hydrolyse d’au moins 98 % nécessite quant à lui une température d’environ 60 °C ou plus.
Le PVOH présentant un degré d’hydrolyse de 88 % est particulièrement courant dans les applications d’emballage hydrosoluble.
Deux autres éléments jouent également un rôle important.
La glycérine est un plastifiant bien établi pour le PVOH. Elle permet de maintenir une souplesse suffisante pour le formage et le scellage du film.
Par ailleurs, le détergent contenu dans une capsule n’est pas identique à une lessive liquide vendue en bouteille : les capsules commerciales contiennent généralement des formulations à faible teneur en eau, puisque le film qui les enveloppe est lui-même hydrosoluble.
Pourquoi certaines capsules ne se dissolvent-elles pas ?
1. Le film se modifie pendant le stockage
C’est la cause la moins évidente, mais aussi l’une des plus préoccupantes pour les fabricants de films.
Les films fabriqués à partir de PVOH partiellement hydrolysé sont sensibles aux substances chimiques présentant un pH élevé ou faible. Ces substances peuvent provoquer l’hydrolyse des groupes acétate de vinyle restants et transformer le film en PVOH insoluble dans l’eau froide.
La lessive liquide est alcaline et reste en contact avec le film depuis le jour où la capsule est remplie jusqu’au moment où elle est utilisée.
Au fil des mois, le film peut progressivement acquérir les caractéristiques d’un matériau qui ne se dissout facilement que dans l’eau tiède.
Une capsule ancienne peut donc ne pas se dissoudre lors d’un lavage à l’eau froide, alors qu’une capsule fraîchement fabriquée fonctionne parfaitement dans les mêmes conditions.
Pour résoudre ce problème, les fabricants de films incorporent d’autres unités structurelles dans le polymère.
Dans un brevet, un film contenant au moins 4 % molaires d’acide itaconique conservait une bonne solubilité après un contact prolongé avec une lessive liquide, tandis qu’un film contenant 2,8 % ne présentait pas les mêmes performances.
L’écart entre ces deux valeurs montre à quel point la marge de formulation peut être étroite.
Deux capsules qui semblent identiques sur une étagère peuvent présenter des comportements de dissolution très différents après six mois de stockage.
2. Le film a été exposé à une température excessive pendant la production
L’application d’une chaleur excessive pendant la fabrication du film augmente sa teneur en structures cristallines et tend à réduire sa solubilité dans l’eau.
Un film produit avec un contrôle insuffisant de la température peut donc présenter, dès sa fabrication, une solubilité inférieure à celle prévue par sa formulation.
3. Les conditions de lavage empêchent la dissolution
Même un film de bonne qualité a besoin d’une quantité suffisante d’eau et de mouvement pour se dissoudre complètement.
Une eau extrêmement froide, un cycle de lavage rapide trop court, un tambour surchargé ou une capsule placée sur les vêtements plutôt qu’au fond du tambour peuvent empêcher sa dissolution.
La capsule peut alors rester coincée dans un pli de tissu.
Dans ces conditions, le film peut simplement se ramollir et former un gel au lieu de se dissoudre complètement.
Pourquoi les capsules de lessive collent-elles entre elles ?
Le PVA absorbe l’humidité présente dans l’air.
Dans une buanderie humide, ou lorsque les capsules sont manipulées avec des mains mouillées, la surface du film commence à se dissoudre et devient collante.
Lorsque plusieurs capsules entrent en contact dans cet état, elles peuvent adhérer les unes aux autres et former un seul bloc.
C’est pourquoi les emballages recommandent généralement de garder le couvercle fermé et de manipuler les capsules avec les mains sèches.
Pour les développeurs de films, il s’agit d’un véritable défi de conception.
Un brevet met notamment en avant une structure de film multicouche permettant de fabriquer des sachets qui ne deviennent pas collants au contact d’une main humide.
Le film PVA se transforme-t-il en microplastiques ?
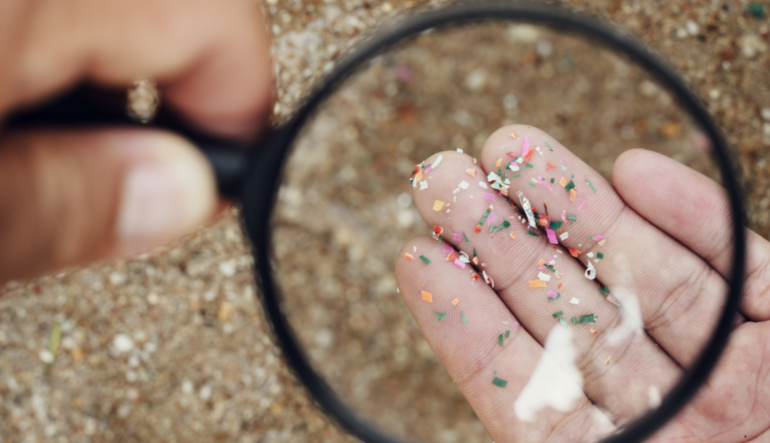
Selon l’American Cleaning Institute (American Cleaning Institute), le film est hautement soluble dans l’eau, y compris dans l’eau froide, car il doit se dissoudre complètement.L’institut souligne également que le PVOH utilisé dans les fils de pêche est différent de celui utilisé pour les films des capsules de détergent.
Le PVOH destiné aux fils de pêche présente un degré d’hydrolyse plus élevé que celui utilisé pour les emballages de détergent. Le terme PVA englobe de nombreuses qualités de matériaux, qui ne présentent pas toutes le même comportement.
Comment fabrique-t-on le film PVA ? Comparaison entre le coulage et l’extrusion-gonflage
Il existe deux principales méthodes de fabrication : le coulage et l’extrusion-gonflage (casting vs. blown film.)
Dans le procédé de coulage en solution, les résines PVA sont dissoutes dans l’eau avec des additifs.
La solution est ensuite déposée à travers une filière plate de type porte-manteau ou devant une racle afin de former une couche d’épaisseur uniforme.
Dans le procédé d’extrusion à l’état fondu, des granulés de PVA préalablement séchés et adaptés à la transformation par fusion sont introduits dans une extrudeuse de film.
Une filière annulaire est utilisée pour produire du film soufflé, tandis qu’une filière de type porte-manteau est utilisée pour produire du film coulé.
Le coulage en solution constitue depuis longtemps la méthode standard de fabrication des films destinés aux capsules de lessive.
Cette méthode est souvent privilégiée pour sa précision dans le contrôle de l’épaisseur du film.
L’extrusion-gonflage présente cependant d’autres avantages.
Contrairement au coulage en solution, l’extrusion ne nécessite pas l’ajout d’eau suivi de son élimination au cours du processus de fabrication.
Elle est également généralement plus rapide, ce qui permet de produire davantage de film pendant une même période.
De plus, l’étirage du film pendant l’extrusion-gonflage et l’enroulement entraîne une orientation des chaînes polymères.
Cette orientation augmente considérablement la résistance à la déchirure, un avantage que le coulage en solution ne peut pas offrir.
Toutefois, chaque procédé présente certains compromis.
Les films obtenus par coulage en solution se dissolvent plus facilement et présentent de meilleures propriétés de scellage que les films extrudés.
Par ailleurs, certains composants susceptibles de se décomposer aux températures d’extrusion ne peuvent être incorporés que dans des films fabriqués par coulage en solution.
Cela signifie qu’une ligne d’extrusion-gonflage de film PVA ne consiste pas simplement à utiliser une ligne PE standard avec une résine différente. Si vous envisagez d’investir dans une ligne de production de film PVA soufflé, trois éléments méritent une attention particulière :
- Contrôle précis de la température le long du fourreau et de la filière : une chaleur excessive augmente la cristallinité et peut provoquer la dégradation des additifs.
- Séchage fiable des granulés en amont : il est essentiel de garantir des conditions stables de préparation des matières premières avant leur introduction dans l’extrudeuse.
- - Contrôle rigoureux de l’épaisseur du film : l’épaisseur influence directement la vitesse de dissolution de la capsule.
Trouvez une extrudeuse de film PVA soufflé sur PRM
Tous les éléments présentés précédemment nous ramènent finalement à la machine.
Pour qu’une capsule de lessive se dissolve complètement dans l’eau froide six mois après sa fabrication, tout commence par un film qui sort de la filière avec le degré de cristallinité approprié, une épaisseur uniforme et sans avoir subi de dommages thermiques pendant sa transformation.
Le PVA est une résine difficile à transformer, car elle réagit simultanément à la chaleur, à l’humidité et aux forces de cisaillement.
Une ligne principalement conçue pour le PE peut parfois transformer du PVA, mais les résultats ne sont pas toujours satisfaisants.
La véritable question à poser au fabricant concerne donc son expérience dans la transformation du PVA et sa capacité à effectuer un essai avec votre propre résine avant que vous ne vous engagiez dans l’achat de l’équipement.
Si vous envisagez de créer ou de moderniser une ligne de production de films hydrosolubles, PRM-Taiwan.com constitue un excellent point de départ.
Vous pouvez y consulter les principaux fabricants d’extrudeuses de film soufflé, comparer leurs équipements et leurs solutions, puis envoyer directement vos demandes de renseignements aux fournisseurs correspondant aux besoins de votre projet.
Précisez dès le départ que vous souhaitez transformer du PVA et demandez les résultats d’essais réalisés avec ce matériau.
Vous pourrez ainsi identifier plus rapidement les fabricants qui possèdent une véritable expérience dans ce domaine.
We have over 200 of the biggest and many of the smallest Taiwanese machinery manufacturers on our site and contacts with many more. Whether you are looking for full lines such as, recycling machines extruders, blow molding machines, injection molding machines and printing machines, or auxiliary equipment and parts such as gearboxes, barrels, screws, molds, dies, control systems and virtually anything related to the plastic and rubber industries including packaging. If it’s made in Taiwan, we will find it for you!